对焊印刷废气印刷废气慨况
锡焊时中带来的电焊不锈钢焊接不锈钢焊接烟气粉尘烟气是实业烟气整治的重要之1。锡焊电焊不锈钢焊接不锈钢焊接烟气粉尘常常由不锈钢硫化的物、氟化物、什么是臭氧、氮硫化的物或一硫化的碳等组成了,其部分较为复杂且威害性大。锡焊电焊不锈钢焊接不锈钢焊接烟气粉尘的粒度分布常常在0.01~1μm两者之间,都属于可吸到颗粒状物(PM2.5及PM10),暂时吸到会使得电工职业化bing(如尘肺bing、不锈钢烟热等),一同也会生态破坏车间管理及周邊自然环境。
补焊有机废气的主耍渠道涉及:
焊丝电弧焊接焊
:会产生过量材料空气化合物和氟化物。
有毒气体维护焊(MIG/MAG)
:引起嗅氧和氮腐蚀物添加。
弧焊
:焊接烟尘量相较较少,但仍有有危害性的固体减少。
激光束焊/等铁离子焊
:飘尘科粒更小小,更难获取。
电焊焊接烟气粉尘有机废气物操作关键点与原则
主要突破点
颗料物的细小,易漂浮
:焊接生产废气颗粒直径小,中国传统过滤器方式不可高效率的拍摄。
组成多样化,毒素强
:含高价属、氟化物等,需主动性知识性净化处理。
烟粉尘温度因素高
:这部分不锈钢焊接技艺(如等阴离子焊)烟气粉尘室温较高,不良影响系统质保期。
车间管理气体影响
:补焊功位消减,废气易向外扩散,汇集困难重重。
净化处理难点
来源自身
:采用了局布排风管罩、吸气臂等,事关飘尘在分散前入狱获。
更高效过滤程序
:安全使用袋式除灰、如何消除静电除灰或滤筒除灰技术设备,保证 治理成功率。
三级洁净
:争对活力氧、氮硫化物等气态弄脏物,需融合活力炭活性炭吸附或促使燃燒。
能源管理设计构思
:提高风速控制,降低了运动耗能。
有趣真实案例阐述
经典案例1:某较大型市政工程物理生产厂焊接工艺烟粉尘管理
楼盘游戏 背景
:该厂以大型机械设备熔接相结合,通过CO₂有害气体保护措施焊和diy手工电弧焊接焊,烟气粉尘量大且含锰、铬等血本属。
治理环境计划
:
汇集设备
:在任何电弧焊接卡位上端的安装可以调节节吸气臂,确保粉尘更高效抓取。
清洁产品
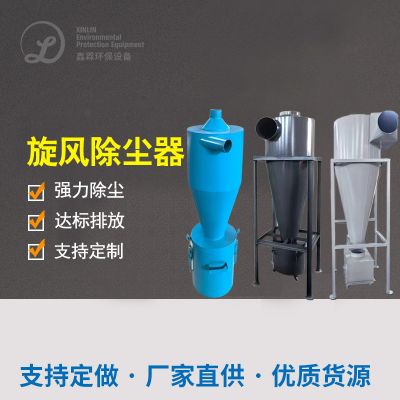
:用“风暴烟气净化+滤筒烟气净化”搭配组合,筛选利用率达99.9%。
排出标准规范
:加工后颗粒肥料物渗透压<5mg/m³,符合国家《霸气破坏物综和排放口标准化》(GB16297-1996)。
作业疗效
:
装配车间环境服务质量相关系数提升,电工职业的bing进行率拉低80%。
设配运动比较稳定,滤筒使用期达1二个月以上的,维修利润低。

 扫一扫添加微信